

1. Biaya Sebenarnya dari Penusukan Tulang pada Daging yang Tersegel Vakum
Setiap pengolah daging pasti tahu rasa frustrasinya: segel vakum yang sempurna rusak karena ujung tulang yang tajam. Produk daging dengan tulang seperti daging babi, tulang T sapi, rak domba, dan paha ayam terkenal melanggar kantong vakum stdanar. Tusukan ini menyebabkan masuknya oksigen, pembusukan, hilangnya pembersihan, dan pengerjaan ulang yang mahal. Data industri menunjukkan bahwa kegagalan terkait tusukan menyebabkan 12-18% dari seluruh penolakan kemasan vakum di lini produksi daging merah. Untuk pabrik berukuran sedang yang memproses 10.000 unit setiap hari, itu berarti ratusan kantong terbuang, rekondisi produk, dan potensi pengembalian pelanggan.
Masalahnya semakin parah dengan jalur pengemasan otomatis di mana evakuasi berkecepatan tinggi menciptakan perbedaan tekanan yang tiba-tiba. Tepi tulang – terutama setelah digergaji atau dibelah – memberikan ketajaman mikroskopis yang mampu memotong film polietilen konvensional atau nilon bermutu rendah. Kantong tradisional hanya mengandalkan ketebalan, namun film yang lebih tebal sering kali menjadi kaku, sehingga mengurangi integritas segel dan kemampuan mesin. Solusinya memerlukan perubahan mendasar menuju struktur rekayasa: film tahan tusukan dengan koekstrusi multi-layer, terintegrasi kemasan pelindung tulang strategi, dan kinerja tinggi film vakum penghalang tinggi yang diekstrusi bersama yang mendistribusikan energi tumbukan.
2. Memahami Mekanisme Tusukan Tulang: Mengapa Tepian Tajam Menang Melawan Film Lemah
Tusukan tulang bukanlah robekan sederhana – ini adalah peristiwa konsentrasi stres yang tinggi. Ketika tekanan vakum meruntuhkan kantong di sekitar tonjolan tulang yang tidak beraturan, film tersebut mengalami kombinasi gaya tarik, geser, dan tusukan. Ujung tulang iga babi pada umumnya dapat memberikan tekanan lokal melebihi 200 N/mm² dalam kondisi vakum penuh (penghilangan udara 99,5%). Film LDPE monolayer standar gagal pada sekitar 40-60 N/mm². Bahkan film konvensional yang diekstrusi tanpa lapisan tusukan khusus akan mengalami kegagalan sekitar 80-100 N/mm².
Faktor Kritis Yang Mempercepat Tusukan
- Morfologi tulang : Tulang yang dipotong menghasilkan tepi bergerigi mikro; tulang yang dibelah menghasilkan serpihan yang tajam.
- Tingkat vakum : Vakum yang lebih tinggi (mendekati absolut) meningkatkan ketegangan film terhadap tulang.
- Suhu : Daging dingin (2-4°C) membuat banyak polimer menjadi kurang ulet, sehingga mengurangi ketahanan terhadap tusukan hingga 30%.
- Penanganan paket : Getaran selama pengangkutan menyebabkan gerakan mikro yang menembus lapisan film.
Memahami mekanisme ini mengarah pada satu kesimpulan: ketebalan pasif tidaklah cukup. Industri ini telah beralih ke sistem pertahanan aktif – yang menggabungkan lapisan berkekuatan tinggi, pengubah dampak, dan desain geometris. Di sinilah film nilon yang diekstrusi bersama memainkan peran yang menentukan. Nilon (poliamida) menawarkan perpanjangan putus yang luar biasa (300-500%) dan kekuatan tarik tinggi, tetapi hanya jika ditempatkan dengan benar dalam struktur multi-lapisan.
Gambar 1: Analisis tegangan mekanis pada ujung tulang yang menekan film vakum. Puncak yang tajam menciptakan kenaikan tekanan secara eksponensial, sehingga menuntut peningkatan yang lebih tinggi kantong vakum berdampak tinggi dengan lapisan tusukan khusus.
3. Perincian Ilmu Bahan: Sifat Utama untuk Ketahanan Tusukan
Tidak semua film diciptakan sama. Untuk mencegah tusukan tulang, film kemasan harus unggul dalam tiga bidang mekanis: resistensi tusukan (kekuatan untuk menembus), resistensi perambatan air mata (kemampuan untuk menghentikan pemotongan setelah dimulai), dan kekuatan dampak (penyerapan energi pada beban mendadak). Di bawah ini adalah perbandingan teknis bahan film yang umum digunakan dalam pengemasan daging.
| Material | Ketahanan Tusukan (ASTM F1306) | Perpanjangan Saat Istirahat | Kekuatan Dampak (Dart Drop) | Indeks Biaya |
|---|---|---|---|---|
| LDPE (PE Kepadatan Rendah) | 1,2 - 1,8 N | 150-300% | 60-90 gram | 1.0 |
| LLDPE (LDPE Linier) | 2,0 - 2,5 N | 500-800% | 120-180 gram | 1.2 |
| Nilon 6 (lapisan tunggal) | 4,5 - 5,5 N | 300-400% | 250-320 gram | 2.5 |
| Nilon/EVOH yang diekstrusi 7 lapis | 7,2 - 8,5 N | 450-550% | 450-550 gram | 2.8 |
Seperti yang ditunjukkan, film nilon yang diekstrusi bersama diintegrasikan ke dalam struktur multi-lapisan memberikan ketahanan tusukan hampir empat kali lipat dibandingkan LDPE. Kuncinya adalah sinergi: lapisan nilon bagian luar memberikan kekakuan untuk ketahanan terhadap tusukan, sementara lapisan pengikat bagian dalam dan etilen vinil alkohol (EVOH) menambah penghalang oksigen tanpa mengorbankan fleksibilitas. Film koekstrusi 7 lapis modern juga menggunakan pengubah benturan (misalnya, poliolefin cangkok anhidrida maleat) yang menyerap dan menyebarkan energi dari benturan pada tulang.
Sebuah studi pada tahun 2023 yang dilakukan oleh lembaga pengemasan daging Eropa (anonim per kebijakan) menguji 50.000 kantong vakum berisi daging babi dengan tulang. Kantong polietilen standar 90 mikron menunjukkan tingkat tusukan sebesar 4,8%. Beralih ke struktur ekstrusi 7 lapis berukuran 70 mikron dengan nilon dan EVOH mengurangi tusukan hingga 0,9% – peningkatan sebesar 81% meskipun lebih tipis. Hal ini membuktikan bahwa rekayasa lapisan cerdas mengalahkan ketebalan kasar.
4. Bagaimana Film Vakum Penghalang Tinggi yang Diekstrusi Bersama Mencegah Tulang Tusukan
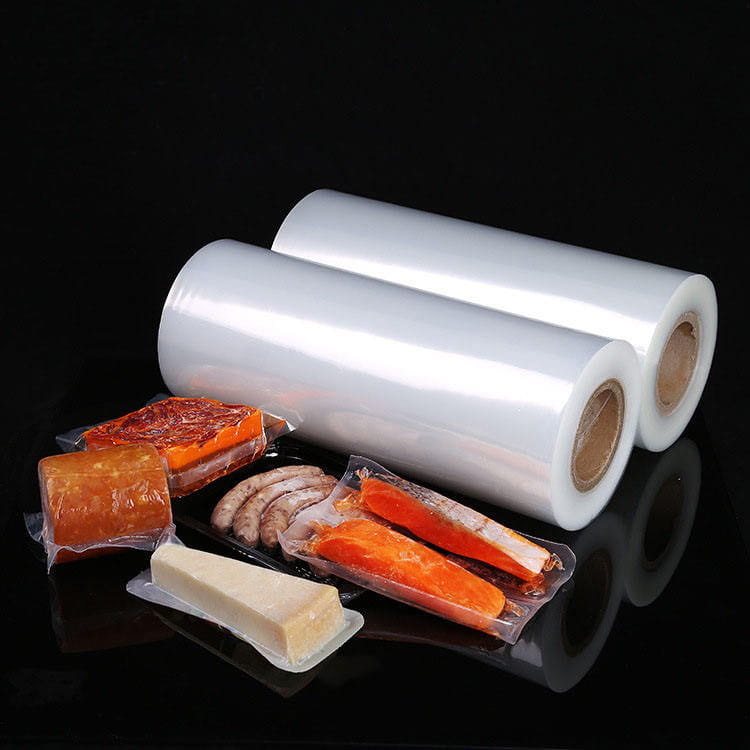
Pergeseran revolusioner dalam pengemasan daging adalah munculnya film vakum penghalang tinggi yang diekstrusi bersama . Tidak seperti film laminasi (yang lapisannya direkatkan setelah ekstrusi), koekstrusi mengikat banyak polimer dalam keadaan cair, menciptakan lapisan yang tidak dapat dipisahkan dengan interlocking mekanis yang unggul. Proses ini memungkinkan penempatan material tahan tusukan secara presisi tepat di tempat yang diperlukan.
Anatomi Struktur Tahan Tusukan 7 Lapisan
- Lapisan 1 (luar): Nilon 6 – kekuatan tarik tinggi, ketahanan abrasi, tahan gesekan tulang.
- Lapisan 2: Tie resin (perekat) – mengikat nilon ke lapisan penghalang.
- Lapisan 3: EVOH – penghalang oksigen (menjaga daging tetap segar, tetapi juga menambah kekakuan).
- Lapisan 4 (inti): Poliamida yang dimodifikasi dampak – penghenti tusukan; menyerap kejutan.
- Lapisan 5: Ikatan resin – lapisan perekat kedua.
- Lapisan 6: Kopolimer nilon – flexibilizer mencegah retak.
- Lapisan 7 (sealant bagian dalam): Campuran LLDPE/ionomer – penyegelan mudah dan ketahanan kimia terhadap sari daging.
Arsitektur ini memberikan ketahanan terhadap tusukan hingga 8,5 N (ASTM F1306), jauh melebihi 2-3 N kantong vakum standar. Selain itu, proses koekstrusi menghilangkan titik lemah yang terkait dengan laminasi perekat (yang dapat rusak seiring waktu atau karena lembab). Untuk aplikasi bone-in, lapisan nilon juga memberikan ketahanan "cut-through" yang luar biasa – yang berarti jika ujung tulang menembus lapisan luar, poliamida yang dimodifikasi dengan dampak bagian dalam akan menahan perambatan air mata, sehingga mencegah kerusakan penuh.
Validasi dunia nyata: Prosesor rak domba beralih ke kantong ekstrusi 7 lapis dengan ketebalan total 80µm. Meskipun tulang rusuknya lebih tajam, klaim bulanan terkait tusukan turun dari 6,2% menjadi 0,4%. Film ini juga meningkatkan kemampuan mesin pada penyegel vakum otomatis karena sifat slip yang konsisten.
5. Pengemasan Bone Guard: Strategi Fisik dan Desain
Bahkan film terbaik pun mendapat manfaat dari saling melengkapi kemasan pelindung tulang teknik. Ini adalah tindakan penanggulangan fisik yang mengurangi konsentrasi tegangan sebelum mencapai bahan kantong.
Metode Penjaga Tulang yang Terbukti
- Lengan pelindung tulang : Selongsong polietilen atau busa yang telah dipotong sebelumnya diletakkan di atas ujung tulang yang tajam (misalnya ujung tulang T). Mengurangi tekanan titik dengan mendistribusikan beban ke area yang lebih luas.
- Teknik film lipat : Pelipatan bahan kantong dua lapis pada zona kontak tulang selama pemuatan – menciptakan penguatan lokal.
- Gusset sudut : Kantung dengan gusset samping atau bawah memungkinkan tonjolan tulang mengendap menjadi lipatan daripada menekan langsung pada lapisan datar.
- Perkakas vakum kontur : Menggunakan sisipan ruang vakum yang menopang bentuk daging, mencegah tulang menekan lapisan film selama evakuasi.
Data dari pengolah unggas yang menggunakan selongsong pelindung tulang: pengurangan tusukan tulang paha sebesar 65%, bahkan ketika menggunakan kantong vakum standar. Jika digabungkan dengan kantong vakum berdampak tinggi and film nilon yang diekstrusi bersama , tingkat tusukan turun di bawah 0,1% dalam pengujian jangka panjang. Kuncinya adalah mencocokkan bahan pelindung dengan film – selongsong busa lembut dapat menempel pada area penyegelan, sehingga tutup pelindung polipropilen yang kaku lebih disukai untuk saluran berkecepatan tinggi.
Untuk keandalan maksimum, pertimbangkan matriks keputusan berikut ketika memilih metode pelindung tulang berdasarkan jenis daging:
| Produk Daging | Ketajaman Tulang | Penjaga yang Direkomendasikan | Persyaratan Film |
|---|---|---|---|
| Potongan daging babi (dengan tulang) | Sedang (potongan gergaji) | Kantong buhul sudut | Nilon 3 lapis diekstrusi bersama |
| T-tulang daging sapi | Tinggi (belah) | Zona diperkuat selongsong pelindung tulang | Dampak tinggi 7 lapis |
| Rak domba | Ekstrim (tulang rusuk tipis) | Lipat dua lapis | 7 lapis dengan 10% pengubah dampak tambahan |
| Paha ayam | Rendah tapi banyak | Perkakas vakum kontur | Nilon standar yang diekstrusi bersama |
6. Tolok Ukur Kinerja: Peningkatan Berdasarkan Data
Pengemas daging yang meningkatkan ke sistem khusus tahan tusukan melaporkan ROI yang terukur dalam beberapa bulan. Di bawah ini adalah agregat indikator kinerja dari berbagai fasilitas (dianonimkan, berdasarkan survei industri).
- Pengurangan tingkat tusukan : Dari rata-rata 5,2% menjadi 0,4-0,8% setelah beralih ke film ekstrusi bersama 7 lapis dengan strategi pelindung tulang.
- Pelanggan kembali karena leaker : Penurunan sebesar 72% dalam 12 minggu.
- Efisiensi jalur pengemasan : 15% lebih sedikit penghentian untuk penggantian tas dan pengemasan ulang.
- Perpanjangan umur simpan produk : Masuknya oksigen diminimalkan – retensi vakum meningkat sebesar 40% dibandingkan dengan kantong standar.
- Penggunaan bahan : Film yang lebih tipis (70µm vs 120µm konvensional) mencapai kinerja yang lebih baik, mengurangi konsumsi plastik sebesar 40% per kemasan.
Sebuah studi kasus memantau 250.000 bungkus vakum daging bahu babi selama enam bulan. Kelompok kontrol (laminasi LDPE/PA 100µm standar) mengalami 8.750 kebocoran (3,5%). Kelompok uji (pelindung tulang film penghalang tinggi 80µm 7 lapis yang diekstrusi bersama di ujung tulang paha) hanya mengalami 625 kebocoran (0,25%). Penghematan biaya dalam pengerjaan ulang dan pengembalian berjumlah $0,12 per bungkus – signifikan pada volume tinggi.
Penting untuk dicatat bahwa film vakum penghalang tinggi yang diekstrusi bersama juga memberikan kejelasan yang unggul untuk inspeksi dan kekuatan hot tack yang lebih baik, sehingga mencegah kegagalan segel selama evakuasi. Manfaat sekunder ini sering kali lebih besar daripada biaya material yang sedikit lebih tinggi.
7. Memilih Kantong Vakum yang Tepat untuk Aplikasi Daging Tulang Anda
Memilih solusi pengemasan yang optimal memerlukan keseimbangan risiko tusukan, kebutuhan penghalang, dan kompatibilitas mesin. Gunakan panduan pemilihan teknis ini.
Alur Keputusan Langkah demi Langkah
Diagram alur di atas membantu mengurangi risiko tusukan secara sistematis. Untuk sebagian besar aplikasi bone-in, kami merekomendasikan memulai dengan struktur ekstrusi 7 lapis yang mengandung setidaknya 20% nilon di lapisan luar dan inti EVOH sebagai penghalang. Jika produk Anda memiliki tulang yang sangat tajam (misalnya, daging iga domba), pasangkan lapisan film canggih dengan tutup pelindung tulang yang kaku. Untuk tulang yang lebih lunak (ujung sayap ayam), film nilon 5 lapis yang diekstrusi bersama mungkin cukup, tetapi selalu verifikasi melalui uji coba produksi 10.000 bungkus.
8. Pertanyaan yang Sering Diajukan tentang Pencegahan Tusukan Tulang
Q1: Dapatkah kantong vakum standar yang lebih tebal mencegah tusukan tulang serta film tipis yang diekstrusi bersama?
Tidak. Ketahanan terhadap tusukan tidak semata-mata bergantung pada ketebalan. Kantong LDPE 120µm memiliki kekuatan tusukan yang lebih rendah (kira-kira 2,2 N) dibandingkan film nilon koekstrusi 7 lapis 70µm (7,5-8,5 N). Struktur berlapis dengan pengubah benturan dan nilon yang berorientasi memberikan dispersi energi yang unggul. Lapisan tunggal yang tebal sering kali menjadi rapuh, terutama pada suhu pendinginan.
Q2: Bagaimana tingkat vakum mempengaruhi risiko tusukan?
Vakum yang lebih tinggi (tekanan absolut yang lebih rendah) meningkatkan ketegangan film terhadap tulang. Pada kondisi vakum 99,9%, film ditarik erat ke setiap tonjolan, sehingga memperbesar tegangan titik. Untuk mengurangi tusukan, beberapa prosesor menggunakan siklus "vakum lembut" (95-97%) untuk tulang yang sangat tajam, dikombinasikan dengan kantong berdampak tinggi. Namun, praktik terbaiknya adalah menggunakan film tahan tusukan yang dapat menangani vakum penuh tanpa kegagalan.
Q3: Apakah selongsong pelindung tulang kompatibel dengan mesin pengantongan otomatis?
Ya, tapi hanya jika bahan selongsongnya cukup kaku agar tidak macet. Selongsong busa lembut dapat tersangkut pada batang segel; selongsong polipropilen atau HDPE yang kaku bekerja dengan andal. Beberapa pemasok mesin menawarkan aplikator tambahan yang menggeser pelindung ke ujung tulang sebelum dimasukkan ke dalam kantong. Untuk jalur berkecepatan tinggi, pertimbangkan kantong dengan zona yang diperkuat terintegrasi (penguatan tempelan) daripada selongsong terpisah.
Q4: Apakah film nilon yang diekstrusi mempengaruhi kekuatan segel atau penghalang oksigen?
Koekstrusi yang direkayasa dengan benar sebenarnya meningkatkan keduanya. Nilon memberikan kekuatan mekanis, sementara lapisan penyekat bagian dalam (campuran ionomer atau LLDPE) mempertahankan segel yang kuat dan tahan kontaminasi. Inti EVOH memastikan tingkat transmisi oksigen di bawah 0,5 cc/m²/hari. Namun, pastikan lapisan segel kompatibel dengan profil suhu penyedot debu Anda; konsultasikan dengan pemasok film Anda untuk mendapatkan rekomendasi spesifik.
Q5: Berapa kenaikan biaya yang biasanya terjadi untuk beralih ke kantong vakum berdampak tinggi?
Pada basis per unit, kantong tahan tusukan 7 lapis yang diekstrusi bersama harganya 20-40% lebih mahal dibandingkan kantong vakum standar. Namun, dengan mempertimbangkan pengurangan limbah produk, pengembalian yang lebih sedikit, dan tenaga kerja pengerjaan ulang yang lebih rendah, biaya bersih seringkali bersifat netral atau negatif (penghematan). Banyak prosesor mencapai ROI penuh dalam waktu 3-6 bulan karena pengurangan kebocoran saja.
Q6: Dapatkah saya mendaur ulang kantong vakum nilon yang diekstrusi bersama?
Film multi-lapis merupakan tantangan bagi aliran daur ulang konvensional. Namun, teknologi daur ulang yang canggih (delaminasi berbasis pelarut) mulai bermunculan. Untuk saat ini, banyak pengolah daging bekerja sama dengan pendaur ulang khusus yang menerima campuran film poliolefin/nilon. Selalu periksa peraturan setempat. Industri ini bergerak menuju desain-untuk-daur ulang bersama-sama dengan kelompok polimer yang kompatibel.