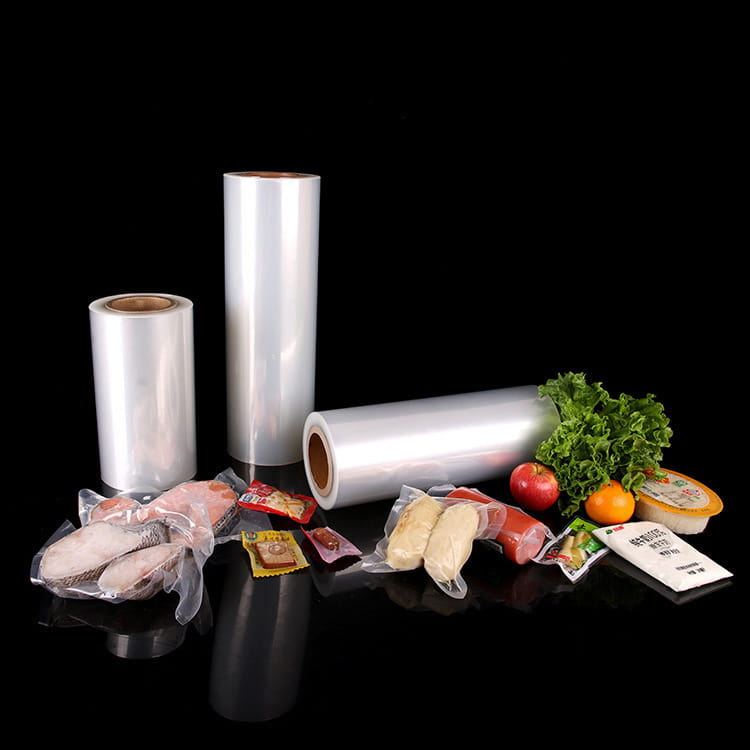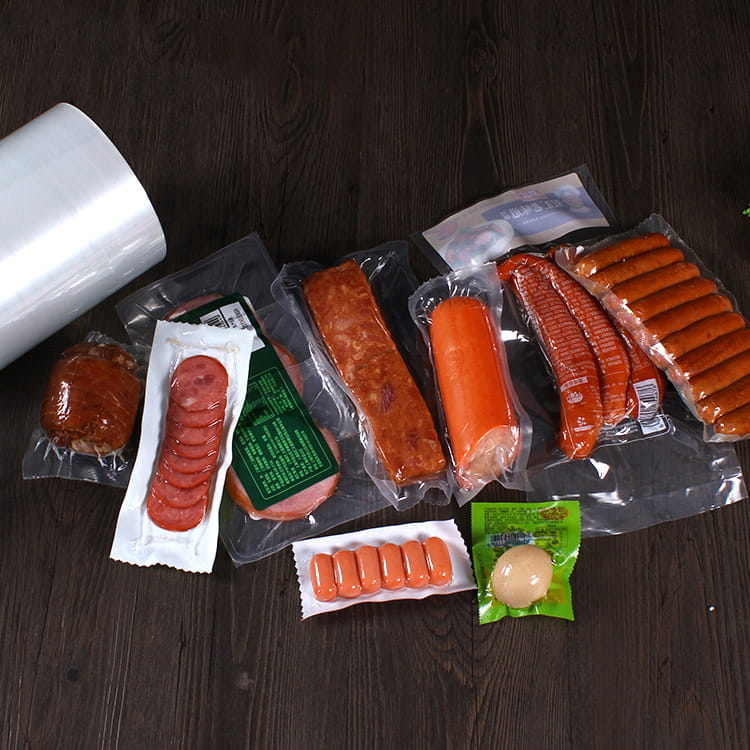


1. Mendefinisikan Jenis Film Polietilen: LDPE, LLDPE, dan HDPE
Film polietilen (PE) mendominasi kemasan fleksibel karena keserbagunaannya, ketahanan terhadap bahan kimia, dan efisiensi biaya. Aplikasi industri bergantung pada tiga subkelompok utama: film LDPE (polietilen densitas rendah), film lldpe (polietilen densitas rendah linier), dan film hdpe (polietilen densitas tinggi). Masing-masing menawarkan sifat mekanik dan optik berbeda yang ditentukan oleh percabangan rantai polimer dan kristalinitas. Memahami perbedaan-perbedaan ini merupakan hal mendasar produsen film polietilen ketika solusi rekayasa untuk pengemasan makanan, penutup pertanian, atau pelapis industri tugas berat.
LDPE dicirikan oleh fleksibilitas, kejelasan, dan kekuatan benturan yang tinggi. LLDPE memberikan kekuatan tarik dan ketahanan tusukan yang unggul karena struktur liniernya dengan cabang pendek. HDPE menunjukkan kristalinitas tinggi, menawarkan kekakuan, kinerja penghalang, dan ketahanan kimia yang sangat baik. Tabel di bawah ini merangkum parameter teknis utama yang biasa dirujuk dalam jalur film tiup dan proses pelapisan ekstrusi.
| Properti | Film LDPE | Film LLDPE | Film HDPE |
|---|---|---|---|
| Kepadatan (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Kekuatan Tarik (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Perpanjangan Saat Putus (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Laju Transmisi Uap Air (WVTR, g/(m²·hari)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Kejelasan Optik | Tinggi | Sedang-Tinggi | Rendah Buram |
| Aplikasi Khas | Kecilkan film, kemasan ringan, tas | Stretch wrap, karung tugas berat, liner | Bahan makanan, tas kaos, terpal industri |
Dalam manufaktur modern, memadukan LDPE dan LLDPE mengoptimalkan kemampuan proses sekaligus mempertahankan ketangguhan. Untuk aplikasi berkekuatan tinggi, film hdpe manufacturers sering menggunakan ekstrusi film yang dicor atau ditiup untuk menggabungkan kekakuan HDPE dengan lapisan penyekat. Profil properti ini secara langsung mempengaruhi desain cetakan, efisiensi pendinginan, dan tegangan belitan gulungan film polietilen jalur produksi.
2. Ekstrusi Film Tiup: Teknologi Inti untuk Film Tubular
Ekstrusi film tiup tetap merupakan teknik produksi yang paling luas film LDPE , film lldpe , dan struktur koekstrusi multi-lapisan. Dalam proses ini, polimer cair dipaksa ke atas melalui cetakan berbentuk cincin, digelembungkan oleh udara internal untuk membentuk gelembung, didinginkan oleh cincin udara, dan dipecah menjadi lapisan datar. gulungan film polietilen stok. Variabel kontrol utama meliputi rasio ledakan (BUR), tinggi garis beku (FLH), dan kecepatan lepas ldanas, yang secara kolektif menentukan orientasi mekanis film dan profil ketebalan.
Data industri menunjukkan bahwa BUR berkisar antara 2:1 hingga 4:1 menghasilkan sifat tarik yang seimbang dalam arah MD/TD. Modern garis film yang tertiup angin menggabungkan kontrol profil otomatis, IBC (pendinginan gelembung internal), dan takaran gravimetri untuk mempertahankan variasi pengukur di bawah ±5%. Garis khas untuk gulungan polietilen industri dapat menghasilkan 250–500 kg/jam untuk HDPE monolayer, sementara lini multi-layer (3, 5, atau 7 lapisan) meningkatkan penghalang dengan mengintegrasikan lapisan PA atau EVOH. Skema di bawah ini mengilustrasikan komponen penting dari sistem ekstrusi film tiup.
Lanjutan garis film yang tertiup angin kini mengintegrasikan pemantauan ketebalan waktu nyata melalui sensor kapasitif dan pemanas baut mati otomatis, sehingga memungkinkan terpal poli khusus produksi dengan toleransi ketat (±5–8%). Peningkatan teknis ini sangat penting gulungan polietilen industri yang memerlukan lebar lay-flat yang konsisten dan pengurangan limbah material.
3. Koekstrusi Tingkat Lanjut: Rekayasa Film PA/PE dan Struktur Film PA/PP
Untuk aplikasi penghalang yang menuntut — seperti pengemasan vakum, pengemasan atmosfer termodifikasi (MAP), dan penahanan bahan kimia — film PE satu lapis tidaklah cukup. Insinyur mengdanalkan koekstrusi multi-lapis yang menggabungkan poliamida (PA) dengan poliolefin. Khususnya, film pa/pe and film pa/pp mewakili struktur rekayasa canggih yang menjembatani penghalang oksigen (lapisan PA) dengan kemampuan sealabilitas dan ketahanan terhadap kelembapan (lapisan PE atau PP). Lapisan film tersebut menghasilkan tingkat transmisi oksigen (OTR) serendah 2–8 cm³/(m²·hari·atm) pada 23°C dan RH 50%, dibandingkan dengan >2000 cm³ untuk PE standar.
Dalam konfigurasi koekstrusi 5 lapis yang khas (PA/tie/PE/tie/PA atau PA/PE simetris), inti PA berkontribusi terhadap ketahanan terhadap tusukan, retensi aroma, dan kekuatan mekanis. Untuk aplikasi thermoforming, film pa/pp memberikan ketahanan panas yang lebih tinggi (titik leleh >160°C) dibandingkan dengan struktur berbasis PE, sehingga ideal untuk kantong retort atau kemasan isi panas. Data dari uji coba industri menunjukkan bahwa film PA/PE yang diekstrusi bersama mengurangi tingkat kegagalan kemasan sebesar 40% pada segmen makanan beku karena peningkatan ketahanan terhadap retak fleksibel.
Keuntungan utama koekstrusi PA/PE dan PA/PP
- Peningkatan penghalang oksigen hingga 98% dibandingkan PE monolayer.
- Kemampuan termoformabilitas yang sangat baik untuk baki penarikan dalam (rasio penarikan ≥6 mm).
- Peningkatan ketahanan kimia terhadap minyak, lemak, dan pelarut.
- Kompatibilitas dengan jalur segel pengisian formulir berkecepatan tinggi.
Terkemuka produsen film polietilen mengadopsi garis tiup atau cor multi-lapis dengan resin lapisan pengikat khusus untuk memastikan adhesi antar lapisan > 4 N/15mm. Hasilnya tahan lama gulungan film polietilen stok yang memenuhi peraturan kontak makanan yang ketat dan standar industri seperti EN 13678.
Gambar: Produksi gulungan polietilen berlapis-lapis — contoh koekstrusi industri untuk film penghalang.
4. Parameter Teknis untuk Terpal Poli Kustom dan Gulungan Industri
Manufaktur terpal poli khusus and gulungan polietilen industri memerlukan kontrol yang tepat atas lebar, ketebalan, diameter inti, dan sifat mekanik. Khas gulungan film polietilen dimensi lebarnya berkisar dari 500 mm hingga 3000 mm, dengan diameter luar gulungan hingga 1000 mm (diameter dalam inti 76 mm atau 152 mm). Untuk penutup industri tugas berat atau penghalang uap konstruksi, lembaran HDPE dengan ketebalan 100–300 µm dibuat dengan stabilisator UV dan perawatan permukaan anti selip.
Parameter penting dalam ekstrusi film tiup untuk terpal khusus adalah lebar layflat, yang berkorelasi langsung dengan lingkar gelembung dan tegangan penggulung. Selain itu, tabel berikut menguraikan spesifikasi umum untuk film lldpe and film LDPE gulungan industri:
| Parameter | Terpal LDPE khusus | Gulungan LLDPE Industri | Gulungan Tugas Berat HDPE |
|---|---|---|---|
| Kisaran ketebalan (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Lebar gulungan maks (mm) | 2800 | 3000 | 2500 |
| Kekuatan tarik (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Kekuatan benturan (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Opsi aditif | Slip, antiblok, UV | Anti-statis, tergelincir | UV, karbon hitam |
Untuk terpal poli khusus , pabrikan menyesuaikan desain sekrup ekstruder (sekrup penghalang dengan bagian pencampur) dan celah cetakan (0,8–2,5 mm) untuk menjaga keseragaman ketebalan. Penggulung berkecepatan tinggi dengan kontrol tegangan loop tertutup menghilangkan teleskopik dan memastikan kekerasan gulungan yang konsisten, penting untuk proses konversi hilir seperti pembuatan tas atau laminasi.
5. Aplikasi Utama Memanfaatkan Gulungan Film Polietilen di Seluruh Industri
Kemampuan beradaptasi dari film LDPE , film lldpe dan struktur coextruded diterjemahkan ke dalam spektrum aplikasi yang luas. Setiap pasar menuntut profil mekanis, optik, dan penghalang tertentu:
- Kemasan makanan: Film menyusut berbahan dasar LDPE untuk baki unggas, tudung peregangan LLDPE untuk pembungkus palet, dan film pa/pe untuk pengawetan keju atau daging (memperpanjang umur simpan dari 7 menjadi 21 hari).
- Film pertanian: LDPE yang distabilkan UV untuk penutup rumah kaca (masa pakai 12–24 bulan) dan stretch film silase menggunakan LLDPE/tie/EVOH multilapis untuk mengurangi masuknya oksigen hingga 90%.
- Karung industri tugas berat: Film HDPE/LLDPE yang diekstrusi bersama dengan ketebalan 120–180 µm, mencapai ketahanan beban atas > 400 N untuk bahan konstruksi atau bubuk kimia.
- Medis & kebersihan: Film bernapas yang diproduksi dengan menambahkan pengisi kalsium karbonat ke PE, kemudian diregangkan untuk membuat mikropori; digunakan dalam tirai bedah dan penutup pelindung.
Analisis pasar menunjukkan bahwa permintaan global terhadap gulungan polietilen industri tumbuh sebesar 4,2% per tahun, didorong oleh pengemasan dan otomatisasi e-commerce. Produsen film polietilen berinvestasi pada jalur film tiup dengan pengangkutan berosilasi untuk mengurangi pita pengukur, menjamin kualitas gulungan yang memenuhi standar ASTM D2103.
6. Pengendalian Mutu dan Pemilihan Material untuk Produsen Film
Produksi kinerja tinggi yang konsisten gulungan film polietilen inventaris bergantung pada protokol kualitas yang ketat. Produsen film polietilen memanfaatkan pengujian laboratorium untuk indeks aliran leleh (MFI), jumlah gel, dan sifat optik. Untuk garis film yang tertiup angin , sistem pemantauan online melacak ketebalan melalui sensor pengukur kapasitif atau beta, memberikan umpan balik loop tertutup ke cetakan otomatis. Pengujian tarik menurut ASTM D882 wajib dilakukan untuk pesanan khusus yang memerlukan perpanjangan tertentu (misalnya >600% untuk stretch film).
Pemilihan material melibatkan pemilihan antara LLDPE dengan katalis Ziegler-Natta atau metalosen — yang terakhir memberikan distribusi berat molekul yang lebih sempit dan kejernihan yang lebih baik. Untuk kinerja tinggi terpal poli khusus , rasio reklamasi harus dikontrol (<20% sisa pasca industri) untuk menghindari degradasi gel. Selain itu, penyematan elektrostatis dan perlakuan korona (38–44 dyne/cm) memastikan kemampuan cetak dan kekuatan ikatan laminasi. Tabel di bawah menguraikan pengujian kualitas umum dan kriteria penerimaan:
| Parameter Uji | Metode | Spesifikasi Khas (LDPE/LLDPE) |
|---|---|---|
| Variasi ketebalan | ASTM D374 | ±5% dari nominalnya |
| Kekuatan tarik (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Robekan Elmendorf (MD) | ASTM D1922 | 150 – 400 gram |
| COF (film-ke-film) | ASTM D1894 | 0,2 – 0,4 |
Lanjutan manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring gulungan polietilen industri dapat digunakan di tempat penyimpanan dingin (−20°C) atau lingkungan dengan suhu panas tinggi (60°C).
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Apa perbedaan utama antara film LDPE dan film LLDPE dalam ekstrusi?
LDPE memiliki kekuatan leleh yang lebih tinggi dan lebih mudah untuk diproses garis film yang tertiup angin , menawarkan kejernihan dan kilap yang lebih baik. LLDPE memberikan kekuatan tarik, tusukan, dan sobek yang unggul namun membutuhkan tenaga motor yang lebih tinggi karena viskositasnya yang lebih tinggi. Campuran LDPE/LLDPE umum digunakan untuk menyeimbangkan kemampuan proses dengan ketangguhan mekanis.
Q2: Bagaimana film PA/PE dibandingkan dengan film PA/PP untuk kemasan makanan?
film pa/pe menawarkan kemampuan penyegelan dan penghalang kelembapan yang sangat baik dengan biaya rendah, cocok untuk aplikasi dingin/beku. film pa/pp tahan terhadap suhu yang lebih tinggi (retort hingga 121°C) dan memberikan ketahanan kimia yang unggul, ideal untuk makanan siap saji dan kemasan isi panas.
Q3: Dapatkah terpal poli khusus didaur ulang setelah keperluan industri?
Ya, sebagian besar gulungan industri polietilen dapat didaur ulang melalui aliran daur ulang mekanis. Namun, koekstrusi multi-bahan (PA/PE) memerlukan pemisahan atau kompatibilitas. Banyak produsen menawarkan program pengambilan kembali limbah pasca-industri untuk memproduksi pelet daur ulang untuk lapisan kontak non-makanan.
Q4: Berapa kisaran ketebalan khas film HDPE dalam aplikasi tugas berat?
Untuk construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Produsen film hdpe sering memodifikasi kepadatan dengan aditif untuk mencapai kekakuan tertentu dan ketahanan sobek.
Q5: Bagaimana cara memastikan keseragaman ukuran yang konsisten pada gulungan film polietilen saya?
Pertahankan suhu leleh yang stabil, gunakan kontrol baut mati otomatis dengan pemindaian ketebalan, dan optimalkan aliran udara pendingin di sekitar gelembung. Modern garis film yang tertiup angin dilengkapi dengan IBC (pendinginan gelembung internal) dapat mengurangi variasi pengukur menjadi ±3–5%.