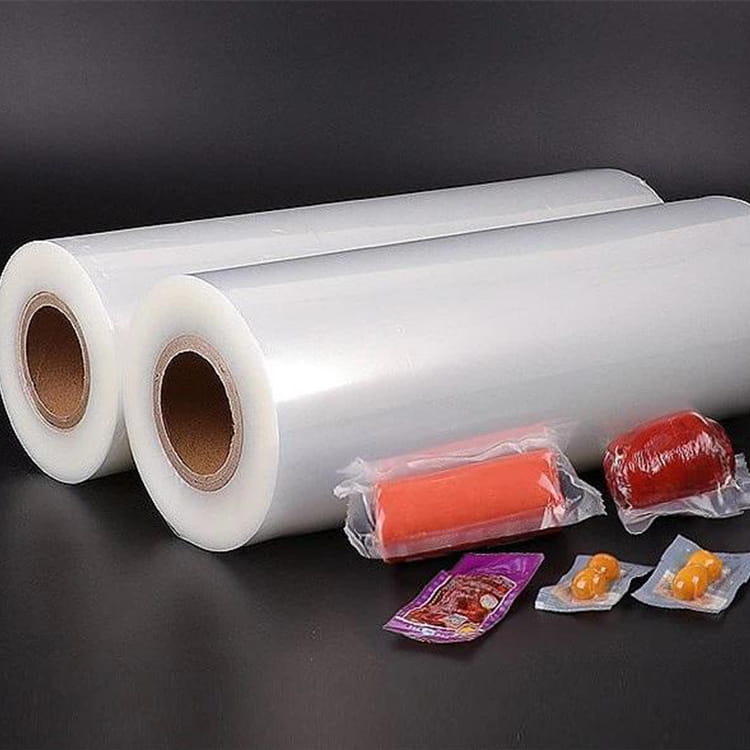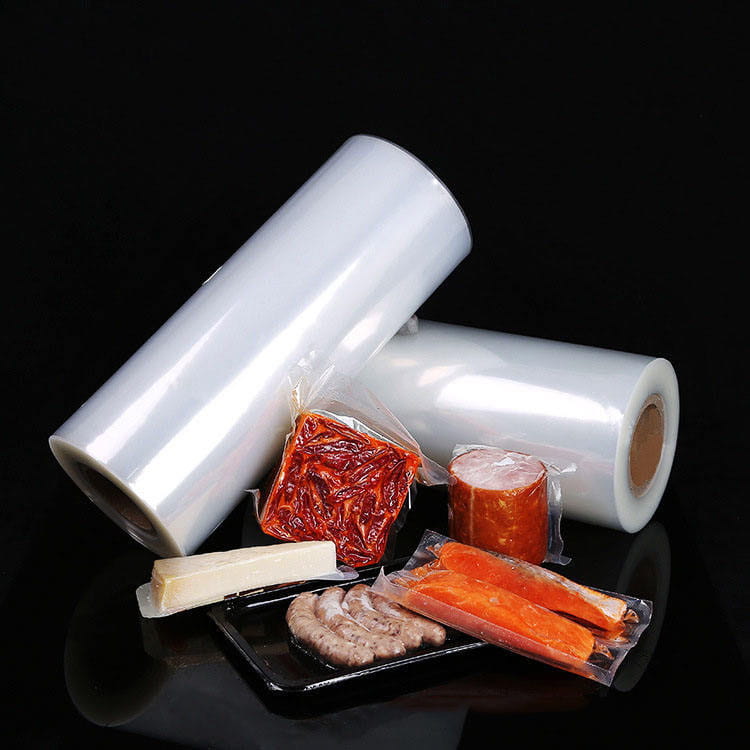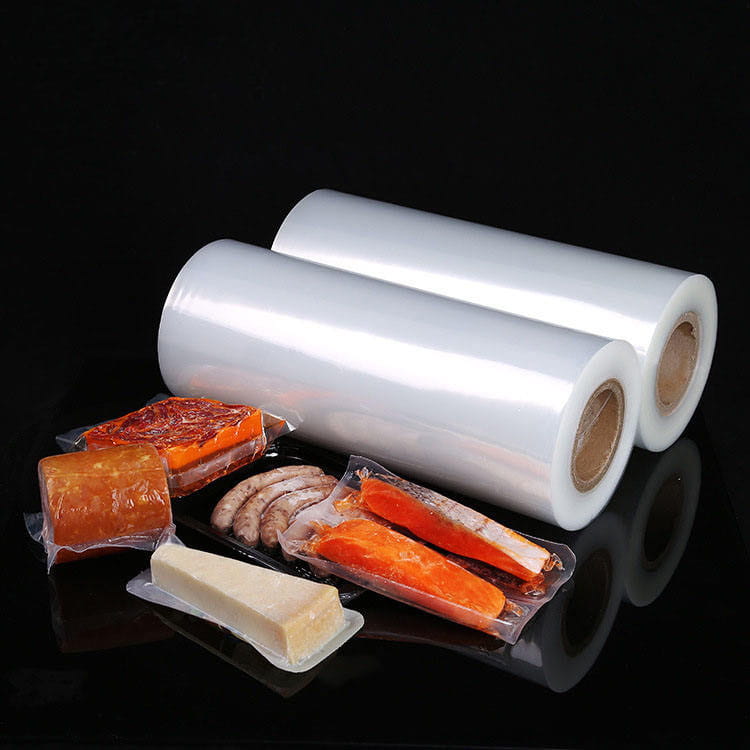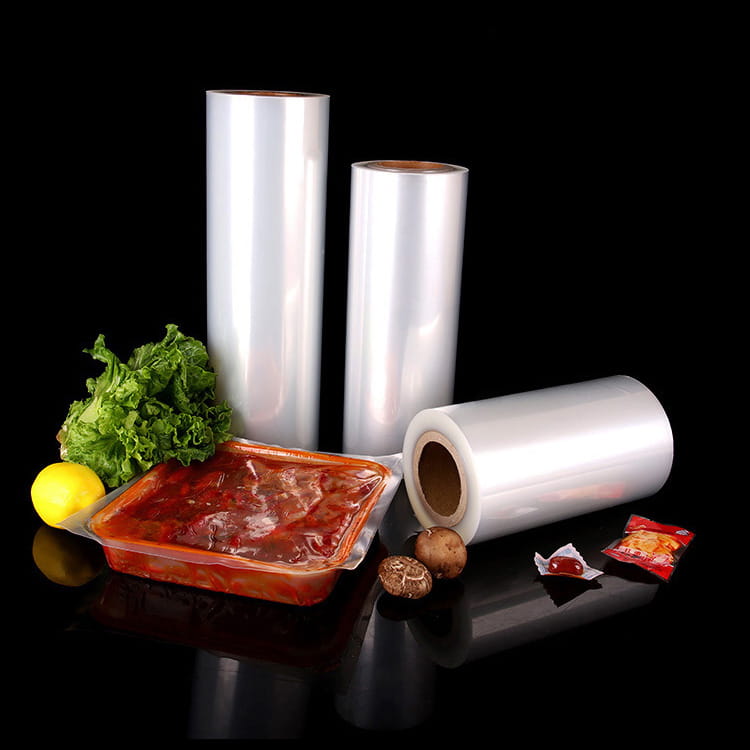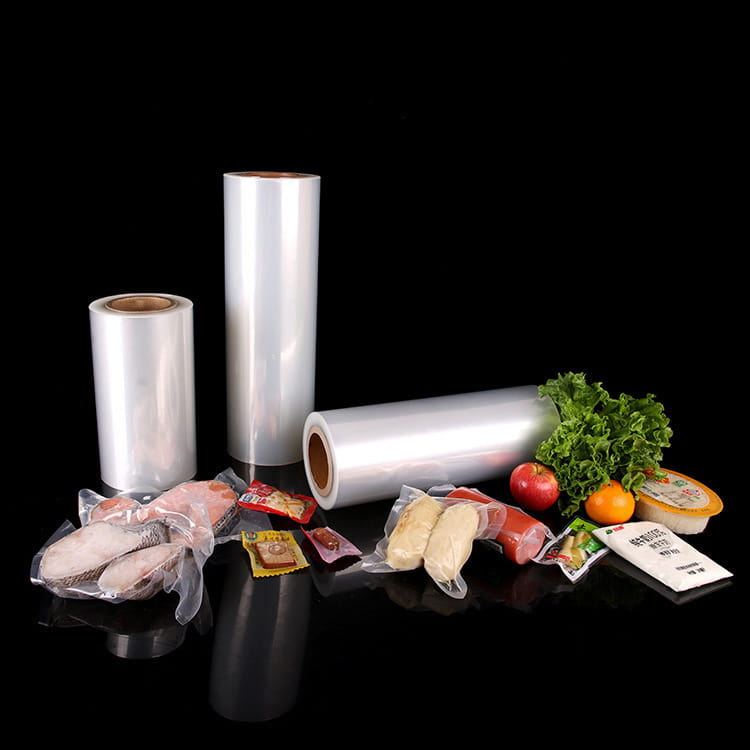


Itu film cetak komposit terbuat dari beberapa lapisan bahan melalui perekat atau proses ekstrusi bersama. Strukturnya biasanya mencakup lapisan substrat (seperti PET, BOPP), lapisan penghalang (seperti aluminium foil, EVOH) dan lapisan penyegel panas. Lapisan penyekat panas terletak di lapisan paling dalam dan bersentuhan langsung dengan isinya. Fungsi intinya adalah membentuk antarmuka penyegelan yang andal melalui proses penyegelan panas.
Fungsi ini tampak sederhana, namun sebenarnya perlu menyeimbangkan berbagai kontradiksi:
Itu game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
Itu balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
Itu coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
Itu performance defects of the heat seal layer may directly lead to packaging failure:
Kekuatan segel panas yang tidak mencukupi menyebabkan kebocoran, sehingga isinya hilang atau terkontaminasi;
Penuaan lapisan segel panas menyebabkan delaminasi, yang merusak sifat penghalang;
Segel panas yang tidak merata menghasilkan titik lemah, sehingga mengurangi ketahanan benturan pada kemasan.
Itu performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
Kemampuan menyegel panas pada suhu rendah adalah jalur kehidupan lini produksi pengemasan berkecepatan tinggi. Ambil contoh polipropilen cor (CPP), suhu segel panasnya biasanya 20-30℃ lebih rendah dibandingkan polietilen (PE) tradisional, yang berarti konsumsi energi peralatan lebih rendah dan waktu segel panas lebih pendek (dapat dipersingkat menjadi kurang dari 0,5 detik), sehingga meningkatkan efisiensi produksi secara signifikan.
Itu realization of low-temperature heat sealability depends on the molecular structure design of the material:
Distribusi berat molekul: CPP dengan distribusi berat molekul yang sempit memiliki titik leleh yang lebih rendah, namun perlu untuk menyeimbangkan kekuatan dan ketangguhan segel panas melalui teknologi pencampuran;
Pemilihan aditif: Penambahan bahan pemlastis seperti polibutena (PB) dapat menurunkan titik leleh, namun jumlah penambahannya perlu dikontrol agar tidak mempengaruhi sifat penghalang.
Untuk makanan yang memerlukan sterilisasi suhu tinggi (seperti makanan kaleng, kemasan makanan instan) atau obat-obatan (seperti suntikan), lapisan segel panas harus tahan terhadap suhu memasak 121°C atau bahkan lebih tinggi. Polietilen (PE) yang dimodifikasi menggunakan teknologi pencampuran (seperti menambahkan kopolimer etilen-vinil asetat EVA atau kopolimer asam etilen-akrilat EAA) untuk meningkatkan titik leleh hingga di atas 140°C dengan tetap mempertahankan kekuatan segel panas.
Itu key to high temperature stability lies in the thermal oxidation stability of the material:
Itu addition of antioxidants can delay the degradation of the material at high temperatures;
Itu formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
Itu uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
Itu destruction of uniformity may be caused by:
Fluktuasi bahan baku: seperti distribusi berat molekul polimer yang tidak merata;
Penyimpangan parameter pemrosesan: seperti suhu ekstrusi dan kecepatan pendinginan yang tidak konsisten;
Kondisi transportasi dan penyimpanan: seperti lingkungan suhu tinggi dan kelembaban tinggi menyebabkan penyerapan atau kristalisasi kelembaban bahan.
Kekuatan segel panas adalah indikator inti untuk mengukur keandalan penyegelan. Persyaratan kekuatan segel panas dalam berbagai skenario aplikasi sangat bervariasi:
Kemasan makanan biasa: harus tahan terhadap getaran dan ekstrusi selama pengangkutan untuk mencegah kebocoran isinya;
Kemasan obat: harus tahan terhadap tusukan jarum untuk memastikan isolasi steril;
Pengemasan produk industri: harus tahan terhadap penumpukan benda berat agar kemasan tidak pecah.
Itu improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
Itu performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Penyegelan: penghalang langsung untuk mencegah kebocoran isi
Dalam kemasan cair, kekuatan segel panas yang tidak mencukupi dapat dengan mudah menyebabkan lubang kecil atau retak, sehingga menyebabkan kebocoran isi. Misalnya, pada kemasan kecap, kekuatan segel panas harus ≥18N/15mm untuk menahan getaran dan ekstrusi selama pengangkutan.
Kegagalan penyegelan dapat memicu reaksi berantai:
Kebocoran isi menyebabkan hilangnya produk;
Kontaminan eksternal masuk ke dalam kemasan, mempercepat kerusakan isi;
Kepercayaan konsumen menurun sehingga merusak citra merek.
Itu uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
Itu damage of barrier properties may be caused by:
Daya rekat yang tidak memadai antara lapisan segel panas dan lapisan penghalang;
Mikropori yang dihasilkan selama proses penyegelan panas;
Penuaan material disebabkan oleh faktor lingkungan (seperti kelembaban dan suhu).
Itu toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Sifat mekanik yang tidak memadai dapat menyebabkan:
Paket pecah selama pengangkutan dan isinya berserakan;
Konsumen merasa kesulitan untuk membuka paket, sehingga mempengaruhi pengalaman pengguna;
Deformasi paket selama penumpukan, mengurangi efisiensi penyimpanan.
Itu improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Inovasi material: komposit fungsional
Modifikasi material nano: meningkatkan sifat mekanik lapisan segel panas dengan menambahkan nano clay, nano silika, dll.;
Penerapan bahan berbasis bio: bahan berbasis bio seperti asam polilaktat (PLA) dan polihidroksialkanoat (PHA) dapat mengurangi dampak kemasan terhadap lingkungan;
Pengembangan material yang cerdas: pengenalan material perubahan fasa (PCM) membuat suhu lapisan segel panas responsif dan beradaptasi dengan kebutuhan logistik rantai dingin.
2. Peningkatan proses: kontrol yang tepat
Teknologi pemantauan online: pemantauan proses segel panas secara real-time melalui termometer inframerah, pengukur ketebalan laser, dan peralatan lainnya;
Simulasi digital: menggunakan analisis elemen hingga (FEA) untuk memprediksi distribusi tegangan lapisan segel panas dan mengoptimalkan parameter proses;
Sistem kontrol loop tertutup: secara otomatis menyesuaikan suhu, tekanan, dan kecepatan segel panas sesuai dengan data pemantauan untuk memastikan konsistensi.
3. Optimalisasi desain: struktur ringan
Desain penipisan: mengurangi ketebalan lapisan penyegel panas sekaligus memastikan kinerja, dan mengurangi biaya material;
Struktur komposit multi-lapisan: mencapai keseimbangan antara kinerja dan biaya melalui distribusi gradien material yang berbeda;
Desain mudah sobek: sematkan struktur yang lemah pada lapisan penyegelan panas untuk meningkatkan pengalaman pembukaan konsumen.